Cómo eliminar las líneas de pegamento visibles y lograr bandas de borde sin línea de pegamento
2026-09-19
Las líneas de pegamento visibles en las bandas de borde arruinan la apariencia del gabinete y provocan quejas de los clientes. Muchos talleres de carpintería luchan con el exceso de pegamento, la capa de pegamento desigual y las marcas de pegamento blanco después del recorte. El encolado de bordes sin línea de pegamento no se trata solo de una cinta para encolado de bordes de primera calidad, sino que depende de un tipo de pegamento coincidente, una calibración estable de la máquina, un manejo adecuado del material y procedimientos operativos estandarizados. A continuación encontrará consejos prácticos para ayudar a su taller a lograr uniones adhesivas limpias e invisibles.
Principales causas de las líneas de pegamento visibles
1. Se aplicó demasiado pegamento, lo que provocó que se exprimiera a lo largo de los bordes superior e inferior.
2. Temperatura de pegamento desigual o viscosidad de fusión del pegamento inestable
3. Borde del panel no fresado hasta quedar plano; El sustrato curvado o desconchado provoca una separación de unión inconsistente
4. La tensión de la cinta para bandas de borde es demasiado alta/demasiado baja, mal contacto del rodillo de presión
5. Bote de pegamento contaminado, pegamento viejo y degradado mezclado con polvo y astillas de madera.
6. Temperatura ambiente demasiado baja, el pegamento se enfría rápidamente antes de unirse por completo
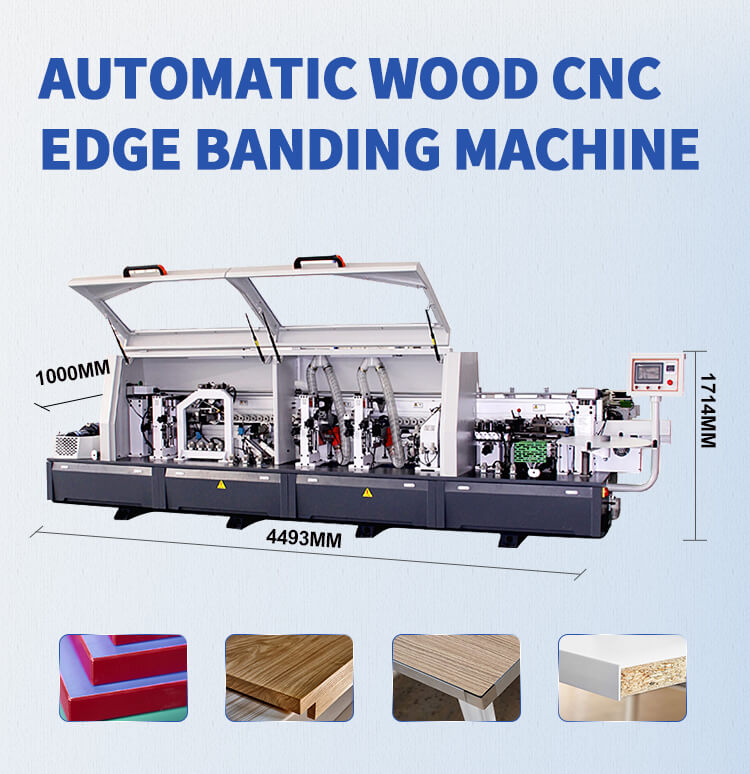
Soluciones principales para la línea Zero-GlueBandas de borde
1. Control de temperatura y pegamento
- El pegamento termofusible PUR es la mejor opción para lograr un efecto sin líneas de pegamento en comparación con el pegamento EVA. PUR tiene un espesor de recubrimiento más delgado, baja expulsión y excelente resistencia a la humedad.
- Siga estrictamente los ajustes de temperatura del fabricante. Mantenga la calefacción estable; el sobrecalentamiento quema el pegamento y cambia la viscosidad, mientras que el calor bajo produce un flujo deficiente y una unión débil.
- Limpiar periódicamente el depósito de cola. Elimine los residuos de pegamento carbonizado y el polvo de madera para evitar que las impurezas creen capas de pegamento desiguales.
2. Preparación del borde del panel antes del proceso
- Prefresar los bordes del panel para obtener superficies rectas, limpias y sin rebabas. Los bordes desiguales son la causa más común de espacios de pegamento inconsistentes.
- Mantener estable el contenido de humedad del panel. El MDF o la madera contrachapada húmedos o muy secos se expandirán o encogerán después del revestimiento de los bordes y formarán espacios.
- Limpie el polvo de madera y las manchas de aceite de los bordes del panel antes de alimentarlos. El polvo impide que el pegamento se adhiera uniformemente.
3. Ajuste de parámetros de la máquina aplicadora de bandas de borde
- Ajuste la rueda aplicadora de pegamento: controle la película de pegamento hasta obtener una capa delgada y uniforme, evite una transferencia excesiva de pegamento.
- Optimice la presión del rodillo de presión: presión suficiente para presionar completamente la cinta sobre el panel, pero no presionar demasiado para exprimir el pegamento.
- Haga coincidir la velocidad de alimentación con la velocidad de curado del pegamento. Demasiado rápido conduce a un vínculo débil; demasiado lento acumula pegamento extra.
4. Consejos posteriores al recorte y acabado
- Coloque las cuchillas de la recortadora afiladas y alineadas. Las hojas desafiladas rayan la cinta y arrastran restos de pegamento.
- Raspe y pula después de recortar para eliminar pequeñas manchas de pegamento sobrantes.
- Evite cambios rápidos de temperatura después del encolado de bordes, deje que los paneles se enfríen naturalmente antes de apilarlos.
Guía de selección rápida
Utilice pegamento PUR + función de prefresado para pedidos de gabinetes de alta gama que requieren un acabado sin líneas de pegamento.
El pegamento EVA funciona para pedidos económicos estándar, pero los resultados sin líneas de pegamento son más difíciles de mantener.
Los talleres pequeños sin máquinas PUR aún pueden reducir drásticamente las líneas de pegamento fresando previamente los bordes y estabilizando la temperatura del pegamento.
Conclusión
El encolado de bordes sin línea de pegamento es el resultado combinado de la calidad del sustrato, la fórmula del pegamento, la calibración de la máquina y los hábitos del operador. Actualizar el pegamento por sí solo no puede borrar completamente los rastros de pegamento. El mantenimiento regular de la máquina y el preprocesamiento estandarizado brindarán consistentemente un enchapado de bordes sin costuras, reducirán el retrabajo y mejorarán la calidad del gabinete terminado.
Por favor contacteCNC superestrellapara detalles de la máquina y una cotización.


